About Sandra Gammon

This author has not yet filled in any details.
So far Sandra Gammon has created 185 blog entries.

GamGram 59: La Contaminación Oculta

Cada regla, directiva, reglamento, instrucción y procedimiento del manejo del combustible de aviación le indica que inspeccione periódicamente el filtro de malla (strainer o colador) colocado en la boquilla de abastecimiento y de hallar alguna contaminación debe ser eliminarla y esta indica falla en el equipo corriente abajo, por ejemplo: las partículas de caucho (desechos negros) indican problemas en la manguera; las partículas metálicas, son indicios de fallas en el equipo; la arena, los pedazos de trapos y otros desechos demuestran le indican que alguien ha sido descuidado.

Entonces, es obvio que las inspecciones del filtro de malla del colador en la boquilla son importantes. Pero cómo hacerlas correctamente es el punto que queremos desarrollar en hacer en este GamGram.

Hace poco se encontró una gran cantidad de contaminantes en una manguera al ser repostada una aeronave. Debido a que la boquilla estaba en posición vertical y la suciedad era pesada, cuando el flujo se detuvo la gravedad permitió que cayera “hacia abajo”. El flujo arrastro estas partículas al colador, pero al detenerse se volvieron a depositar en las mangueras. Este proceso ocurre una y otra vez, y recibe el nombre de contaminación oculta porque la depositarse en la manguera desaparece de la vista de ahí el nombre de este Gamgram.

Para evitar el problema, el filtro colador de la boquilla se debe inspeccionar solo después de que haya circulado el combustible a través de la manquera y la boquilla en una posición horizontal. Sin embargo, aunque usted siga estas instrucciones, no podrá ver suciedad en el colador si sostiene la boquilla en posición vertical mirando hacia arriba o en ángulo por encima de la horizontal mientras se abre. Debe mantener el extremo de la nariz apuntando hacia abajo una vez desconectado del adaptador.

Antes que todo verifique que el camión no pueda bombear combustible (en el caso de un carro de hidrante esté desconectado) mientras usted revisa el colador de la punta de manguera y propicie las condiciones para que el posible derrame de combustible sea controlado. Alivie cualquier residuo de presión atrapado en la manguera. Compruebe que la válvula que aísla la manguera del camión esté cerrada, o si el vehículo es un carro de hidrantes, desconecte el acople del hidrante. Tenga en cuenta las normas de seguridad, contra incendios y medioambientales para su empresa, país o aeropuerto.

Si puede haga fluir combustible a través de la boquilla en una posición horizontal y luego ponerla en un balde o en un tubo de ensayo sin inclinarla hacia arriba, con suerte ninguna de las partículas caerá del colador. Utilice este sencillo procedimiento, de lo contrario, lea el 5to párrafo abajo.

Ubique un balde u otro recipiente en un lugar adecuado para la prueba. Mucha gente simplemente monta un viejo adaptador de 3 lengüetas en un tanque de sedimentación o drenaje, un bidón o una tina de algún tipo. Las unidades prefabricadas para esta prueba también están disponibles (pues sí, resulta que también tenemos una disponible).

Asegúrese de que la cubeta (o la tina) no pueda volcarse. Una forma de impedirlo es sujetar el balde a algo estable; con una segunda persona se logra la estabilidad del balde puede mantenerlo sujeto estable mientras la otra realiza el siguiente procedimiento:

  • Conecte la boquilla a un adaptador especial de tres lengüetas (como la toma del avión), o “truquee” la seguridad de la boquilla para abrir el seguro (es posible hacerlo con los dedos). Abra el asiento para que la boquilla drene “cuesta abajo” en el balde.
  • Si además tiene la fortuna de tener en una desconexión rápida del tipo seco, en la manguera con una válvula incorporada para evitar derrames, el proceso es más simple y necesita drenar menos de un galón de combustible de la boquilla antes de desconectar para inspeccionar el colador. No hay problema alguno pues la manguera no drenara combustible en el suelo al tener ese des conectivo seco

Sin embargo en algunos casos, es imposible hacer fluir el combustible a través de la boquilla en una posición horizontal y luego mantenerla boquilla en esa posición hasta que revise el colador. De no hacerlo no podrá recolectar todos los escombros o basura en el colador al chequearlo. Solo conseguirá los desechos atascados en la malla, porque la experiencia muestra que parte de la suciedad volverá a caer en la manguera. Por esta razón, algunas personas de control de calidad y mecánicos experimentados desarrollaron un método para atrapar toda la suciedad en el colador y luego eliminarla.

Como se explicó anteriormente, ubique un balde u otro recipiente en un lugar adecuado para la prueba. Muchas personas montan un viejo adaptador de tres pestañas de orejeta en un tanque de decantación o drenaje, o en un bidón o una tina de algún tipo.

Asegúrese de que la cubeta (o la tina) no pueda volcarse. Si es necesario, una forma de hacerlo es sujetar el balde a algo estable. Si usa un balde, una segunda persona puede mantenerlo estable mientras realiza el siguiente procedimiento: sujete la boquilla a un adaptador de tres lengüetas o abra el enclavamiento de la boquilla con un truco. Abra el asiento para que la boquilla drene “cuesta abajo” en el balde.
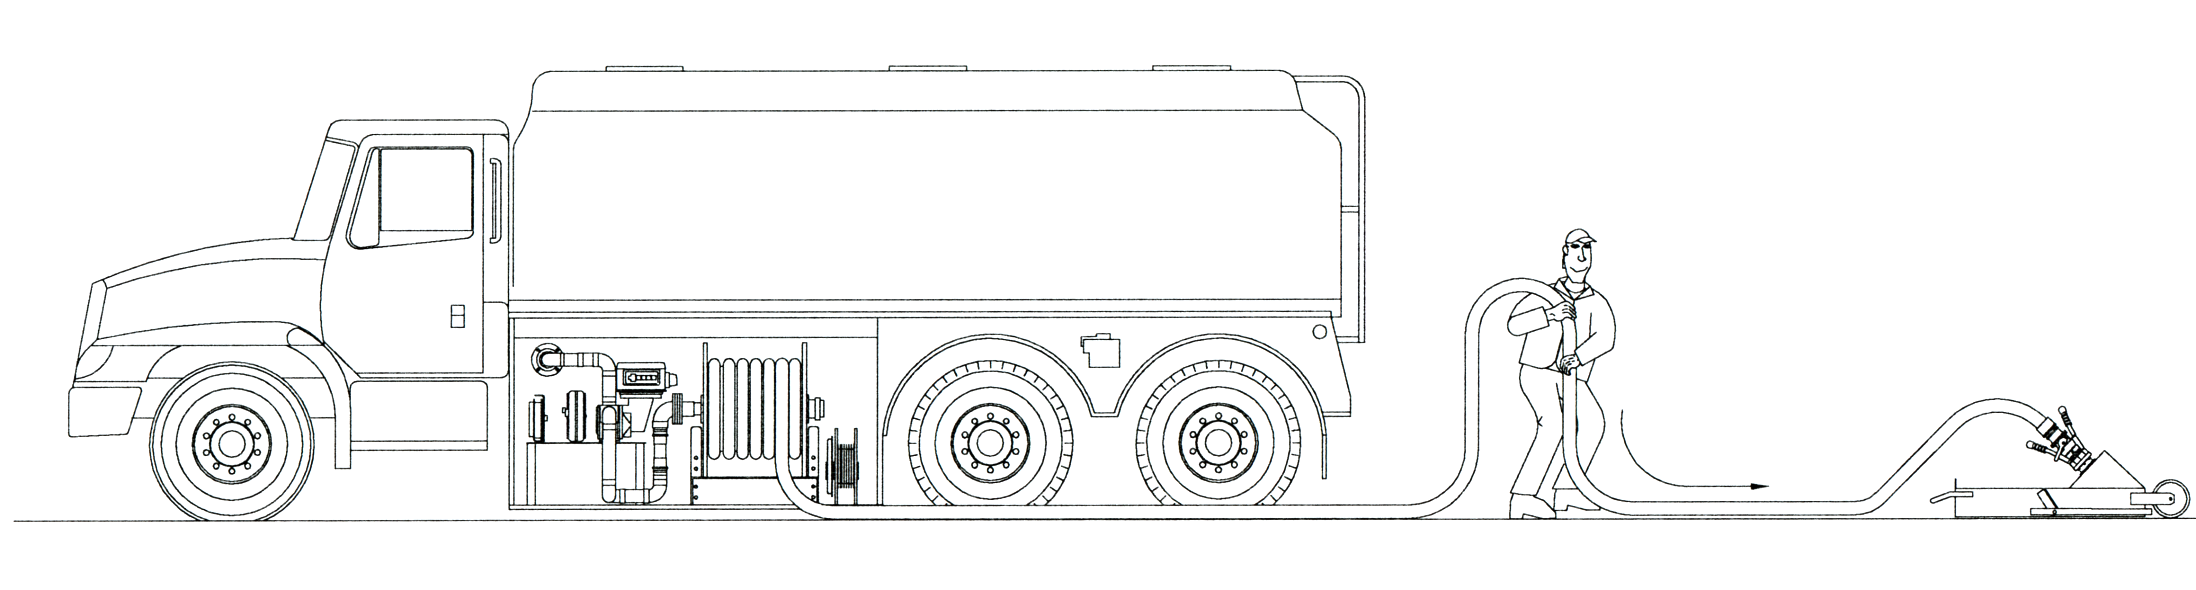
Ahora camine hacia el carrete de la manguera (extremo contrario a la boquilla) y levante la manguera por encima del hombro (como lo muestra la figura). Camine hacia la boquilla, permitiendo que la manguera se deslice sobre su hombro. A esto se le llama “caminar por la manguera,” y permite que el combustible en la manguera fluya hacía en el balde enjuagando la misma a través del colador, y por ello toda la suciedad contenida en la manguera retorna al filtro de malla.

Una vez terminada esa operación puede quitar el colador y verá que casi todos los desechos que estaban sueltos en la manguera están atrapados en el colador. No obstante debe tener mucho cuidado con la manguera al hacerlo. DEBE colocarse con el des conectivo más alto que el carrete de la manguera y los otros equipos de combustible de lo contrario el combustible se drenará en el suelo una vez que retire la manguera de su hombro.

De tener una desconexión rápida en seco en la punta de la manguera, con una válvula de no retorno incorporada, el proceso es más simple. No tiene que preocuparte de que la manguera se drena en el suelo, por lo que la inspección es mucho más sencilla.

Para evitar este problema, el filtro de la boquilla debe inspeccionarse solo después de que haya tenido lugar el flujo de combustible a través de la boquilla en una posición horizontal.

Si su instalación tiene un banco de pruebas, probablemente pueda encontrar un adaptador de combustible que sea horizontal o tal vez inclinado hacia abajo, (que es aún mejor. Si no tiene un banco de pruebas, el camión de reabastecimiento de combustible puede tener un adaptador al que puede conectar para recirculación. Si no tienes estas posibilidades las partículas que estaban en el colador retornaran a la manguera: “desaparecieron”.

¿Qué puede hacer en este caso?

Lo único que podemos sugerir es que calcule qué tan atrás en la manguera están las partículas. Por ejemplo, si el último reabastecimiento de combustible fue en una aeronave con el adaptador de combustible a 10 pies sobre el nivel del suelo, las partículas pueden estar entre 15 o 20 pies de distancia de la boquilla. Cualquiera que sea esa distancia, es donde la Persona No. 2 debe levantar la manguera para “caminarla “en forma de óvalo (ver figura anterior) hasta el extremo de la boquilla. Compruebe que el combustible que sale de la boquilla enjuaga la manguera arrastrando la suciedad fuera de la misma colocándola dentro del colador quedando atrapada.
GamGram 59: La Contaminación Oculta2026-11-05T11:03:50-05:00

GamGram 59: Hidden Contamination

Every rule, directive, regulation, instruction and procedure tells you to periodically inspect the underwing nozzle strainer and remove any collected contamination. Some directives tell you to inspect the contamination to see whether it indicates equipment failure. Rubber particles (black debris) indicate problems in the hose. Metallic particles indicate equipment failure. Sand, bits of wiping rags and other debris tell you that someone has been careless.

So it is obvious that nozzle strainer inspections are important, but how you do it is the point we want to make in this GamGram.

Recently a large quantity of contamination was found in a hose immediately after the aircraft had been fueled. Due to the fact that the nozzle was in a vertical position and the dirt was heavy, gravity allowed it to fall “down” when the flow stopped. Flow had carried the particles into the strainer, but when flow stopped, the particles fell back into the hose. This process can happen over and over again. This is what the title of the GamGram means — Hidden Contamination.

To avoid this problem, the nozzle strainer should be inspected only after flow has taken place with the nozzle in a horizontal position. However, even though you may follow this instruction, you can still see no dirt in the strainer if you hold the nozzle up above the horizontal while you open it. You should keep the nose end pointed downward after you disconnect from the adapter.

First make sure the truck cannot possibly pump or dispense fuel while you are checking the strainer and that an inadvertent fuel spill can be caught. Relieve any trapped pressure. Make sure the truck’s internal valve, if present, is closed, or if the vehicle is a hydrant servicer, disconnect the hydrant coupler. Make sure that you follow any safety, fire and environmental rules for your company, country or airport location.

If you can flow the nozzle in a horizontal position and then put it into a bucket or to a test tub without tilting it up, you are fortunate because particles will not fall out of the strainer. Use this simple procedure. Otherwise, look down 5 paragraphs.

Locate a bucket or other container in a convenient place for the test. Many people simply mount an old 3 lug adapter onto a slop tank, a drum or a tub of some kind. Ready made units are also available (yes, we also have one).

Make sure the bucket (or tub) cannot tip over. One way to do this is to clamp the bucket to something stable. Alternatively, a second person can hold it stable as you do the following procedure.

Either attach nozzle onto a 3 lug adapter, or “trick” open the nozzle interlock if you have learned how to do it with your fingers. Open the poppet so the nozzle will drain “downhill” into the bucket/tub.

If you are also fortunate enough to have a dry break quick disconnect on the hose, with a built-in valve, the process is simpler and you need to drain less than a gallon of fuel from the nozzle before you detach the quick disconnect to inspect the strainer. You don’t have to worry about the hose draining on the ground if you have a dry break quick disconnect.

BUT in many cases, it is impossible to flow the nozzle in a horizontal position and then keep the nozzle in that position until you check the strainer. If you cannot do this, you usually do not get all the debris into the strainer when you check it. You will only get the debris stuck in the mesh, but experience shows there will be dirt that falls back into the hose.

For this reason, some experienced QC people and mechanics have developed a method for getting ALL the dirt into the strainer.

As above, locate a bucket or other container in a convenient place for the test. Many people simply mount an old 3 lug adapter onto a slop tank, a drum or a tub of some kind. Ready made units are also available.

Make sure the bucket (or tub) cannot tip over. If need be, one way to do this is to clamp the bucket to something stable. If you use a bucket, a second person can hold it stable as you do the following procedure:

Either clamp the nozzle onto a 3 lug adapter, or “trick” open the nozzle interlock. Open the poppet so the nozzle will drain “downhill” into the bucket/tub.

Now walk to the hose reel and lift the hose up high, over your shoulder. Walk toward the nozzle, allowing the hose to slide over your shoulder. This is called “walking the hose”. This allows fuel in the hose to empty into the bucket/tub through the strainer, flushing the debris back into the strainer.

You can now remove the strainer and you will see that virtually all the loose debris in the hose is now trapped in the strainer. But you must be very careful with the hose while you are doing this. It MUST be placed with the quick disconnect higher than the hose reel and other fuel equipment, or the fuel will drain out on the ground once you remove the hose from your shoulder.

If you are fortunate enough to have a dry break quick disconnect on the hose, with a built-in valve, the process is simpler. You don’t have to worry about the hose draining on the ground, and so the inspection is much simpler.

“To avoid this problem, the nozzle strainer must be inspected only after flow has taken place with the nozzle in a horizontal position.”

If your facility has a test stand, you can probably find a fueling adapter that is horizontal or maybe tilted downward, which is even better. If you do not have a test stand, the refueling truck may have an adapter to which you can connect for recirculation. If you do not have the capacity, the particles that were in the strainer have disappeared, back into the hose somewhere.

What are you going to do? The only thing we can suggest is that you estimate how far back in the hose the particles may be found. For example, if your last refueling was to an aircraft having the fueling adapter 10 feet above ground level, particles may be 15 or 20 feet from the nozzle. Whatever that distance happens to be is where Person No. 2 should lift the hose to “walk” it to the nozzle end. You have to rely upon fuel flowing out of the nozzle to wash the dirt out of the hose and into the strainer at the same time.

GamGram 59: Hidden Contamination2026-11-05T11:01:12-05:00

GamGram 58: Todos Debemos Estar de Acuerdo que un Sistema para Defensa de Agua es Esencial

La demanda a nuestra compañía de filtros separadores sin pedir sistema de defensa contra el agua incluido-continua constante y esto es algo así como tener un automóvil sin ventana por lo usted no podrá ver a dónde se dirige.

Nuestros clientes siempre exigen con los filtros un manómetro diferencial para saber si los elementos están obstruidos por suciedad. De todas maneras si no tienen un sistema de defensa contra el agua, el agua puede acumularse en el sumidero sin que nadie lo sepa.

También existe la posibilidad que le indique al operador que observe si hay agua en el pocillo de drenaje, a través del visor o la mirilla de vidrio pero…… ¿cómo asegura que estén lo suficientemente limpios y claros para que resalte y note la interface de agua-combustible?

Tal vez le ha dicho al operador que revise si hay agua en el sumidero abriendo la válvula de drenaje para que pueda recoger parte de su contenido en una vasija y luego inspeccionarlo. Es una buena práctica de control, pero ¿cuántos operadores hacen ese control sobre todo si hay un clima muy frío o lluvioso a la 3.00 AM y nadie está supervisando? Al acumularse el agua en pequeñas cantidades no se corre un gran riesgo pero en grandes cantidades y de forma repentina si es un peligro.

La única forma de tener una operación segura es contar con una señal o equipo automático que detecte el agua que está en el sumidero. El método más antiguo usado en nuestros días es tener una válvula de membrana de control automático, es decir, una válvula que automáticamente cierre y detenga el flujo de combustible al acumularse mucha agua (bolsón)” en el sumidero del filtro separador. El sensor o dispositivo de control que hace cerrar la válvula es uno de tipo mecánico operado por flotador colocado en el sumidero del filtro separador. Los fabricantes de estos accesorios equilibran el flotante para que floten en la interfaz agua/combustible. De esta manera cuando el nivel de la interfaz se eleva a una posición peligrosa, se envía una señal de presión hidráulica (combustible) a la válvula de control ubicada en la salida del filtro separador. La válvula permanece cerrada y no permite el flujo hasta que se drene el agua del sumidero.

Los accesorios o controles del tipo flotador también están diseñados para accionar automáticamente una válvula de drenaje de agua al detectar una rápida acumulación en el sumidero. Si el nivel del agua continúa subiendo cuando la válvula de drenaje automático está abierta, la señal va a la válvula de cierre automático para cerrarla. Es por eso que la mayoría de los drenajes automáticos existentes fueron desmantelados hace algunos años al producirse demasiados incidentes en los que la válvula de drenaje permanecía abierta debido a un mal funcionamiento, provocando un derrame de combustible.

El colocar en su sistema una válvula de membrana automática de control en línea y que sea clasificada para sistemas de alta presión es muy costosa, y por ello se empezaron a usar otros medios a lo largo de los años.

Ofrecemos una lista de algunos de estos métodos:

  1. Se puede usar un flotador operado eléctricamente (pesado para flotar en la interfaz de combustible/agua) para detener la bomba impulsada por motor eléctrico en una instalación fija (como una terminal o un estante de carga).
  2. Instalar un flotador de interfaz operado eléctricamente o por aire en un equipo móvil, puede activar un interruptor o la válvula de cierre en el sistema de “hombre muerto.”
  3. En lugar de un flotador para detectar una interfaz de agua/combustible, hay sondas de conductividad disponibles que funcionan a niveles de potencia intrínsecamente seguras para detener motores eléctricos o desactivar sistemas de “hombre muerto.”

Lo que queremos decir es que se puede tener un sistema de defensa contra el agua confiable sin la necesidad de instalar una costosa válvula de membrana automática. Independientemente de cuál sea el tipo o variante de sistema de defensa contra el agua que se seleccione, es importante que este pueda ser probado periódicamente para confirmar y verificar su funcionamiento. Algunas técnicas usadas son:

  1. Los controles operados por flotador tenían una función de prueba en la que el operador accionaba un dispositivo mecánico para levantar el flotador, lo cual no quiere decir que el flotador flota. Los flotadores fallan debido a la corrosión o daño físico además el mecanismo de pivoteo puede tener un desgaste excesivo por la fricción debido a escombros o desgaste. Por eso es que periódicamente, fue necesario realizar una prueba de flotación removiendo al quitar el flotador para asegurarse de que flotaba correctamente en un balde de agua; otra era llenar el sumidero del recipiente con agua para asegurarnos de que el mecanismo y el flotador funcionan. Eventualmente, los fabricantes idearon formas superiores de probar estos sistemas agregando un enlace mecánico al retirar un peso del brazo flotante con una palanca externa. Son llamados probadores de “lastre.”
  2. Los probadores de conductividad eléctrica han tenido un problema completamente diferente. Para el procedimiento de prueba se aplicó agua al lado (externo) de los electrodos pero no al lado interno o “combustible.” La corrosión o los depósitos podrían impedir que la sonda detecte agua incluso si pasa la prueba. Dos técnicas diferentes Se han ideado para probar estas sondas sometiendo pequeñas cantidades de agua a las caras del lado del combustible.

Se les recomienda a todos los compradores y operadores de filtros separadores a revisar sus operaciones para que tengan sistemas efectivos de defensa contra el agua que se pueden comprobar para confirmar su seguridad.

No debe colocar la responsabilidad total sobre los hombros de los seres humanos recuerda que estos pueden carecer del incentivo, no tener el conocimiento adecuada el conocimiento, la información y el entrenamiento debido o incluso la inteligencia para realizar las comprobaciones del contenido de agua.

GamGram 58: Todos Debemos Estar de Acuerdo que un Sistema para Defensa de Agua es Esencial2026-11-05T10:57:04-05:00

GamGram 58: We All Must Agree: A Water Defense System is Essential

We continue to receive purchase orders for filter separators without a water defense system included. This is somewhat like having an automobile with no window to see where you are going.

Customers always want a differential pressure gauge to tell them if the elements are plugged up with dirt but if they have no water defense system, water can collect in the sump without anyone knowing about it.

Oh sure, maybe you have told the operator to check the water sump by looking at a sight glass. Our response: How may of your sight glasses are clean enough to see a water/fuel interface?

Or maybe you have told the operator to check the sump for water by opening the drain valve so he can collect some of the sump contents in a container for inspection. That is a good procedure but how many operators do you have who really do that check especially, if nobody is really supervising to make sure they do it or in cold or rainy weather or at 3 AM? Keep in mind that a slow buildup of water is only a small risk. The big risk is a sudden large amount of water – a slug.

Clearly, the only safe way to operate is to have an automatic signal that detects the water in the sump. The earliest method, which is still used today, is to have a slug valve, meaning a valve that will automatically close to stop fuel flow if a “slug” of water is collected in the sump of the filter separator. The sensor or control device that causes a slug valve to close is a float operated sensor in the filter separator sump. Manufacturers of these float valves balance them so they float on the water/fuel interface. When the level of the interface rises to a dangerous position, a hydraulic (fuel) pressure signal is sent to the slug valve which is on the outlet of the filter separator. The valve stays closed and will not allow fuel flow until someone drains the water from the sump.

These float controls are also manufactured so they can cause an automatic sump drain valve to open if the water level begins to rise. If the water level continues to rise when the automatic drain valve is open, a signal goes to the slug valve to close it. Actually, most existing automatic drains were decommissioned some years ago because there were too many incidents where the drain valve would remain open because of a malfunction, causing a fuel spill.

Because an in-line control (slug) valve that is rated for system pressure is very expensive, other means came into use over the years. Here is a list of some methods:

  1. An electrically operated float (weighted to float on the fuel/water interface) can be used to stop the electric motor driven pump in a fixed facility (such as a terminal or loading rack).
  2. On a mobile piece of equipment, an air operated or electrically operated interface float can trigger a switch or valve in the deadman system. In a vehicle with an electrical switch and an air operated deadman, there are conductivity probes available that operate at intrinsically safe power levels to stop electric motors or to deactivate deadman systems.
  3. Instead of a float to sense a water/fuel interface, there are conductivity probes available that operate at intrinsically safe power levels to stop electric motors or to deactivate deadman systems.

The point we are making is that you can have a reliable water defense system without the need for an expensive in line slug valve.

Regardless of which water defense system is selected, it is important that one be selected that has a feature allowing you to test it periodically to confirm its operation. Here are some of the techniques:

  1. Float operated controls were always available with a testing feature that required the operator to use a mechanical device to raise the float, but that did not prove that the float would actually float. Floats can fail due to corrosion or physical damage and the mechanism can have excessive friction due to debris or wear. So periodically, it was necessary to perform a floatation test on the float. One test was to remove the float to make sure it floated correctly in a bucket of water, another was to fill the vessel sump with water to ensure the mechanism and float operated. Eventually, the manufacturers devised superior ways to test these systems by adding a mechanical linkage to remove a weight from the float arm using an external lever. These are called “ballast” testers.
  2. Electrical conductivity testers have had an entirely different problem. The testing procedure applied water to the air side (external) of the electrodes but not to the internal or “fuel” side. Corrosion or deposits could prevent the probe from sensing water even if it passed the test. Two different techniques have been devised to test these probes by subjecting small amounts of water to the fuel-side faces.

Purchasers and operators of filter separators are encouraged to revise their operations so they will have effective, water defense systems that can be tested to confirm their safety. You should not place the responsibility on humans who may lack the incentive, the knowledge, the training or the intelligence to perform repetitive checks for water.

GamGram 58: We All Must Agree: A Water Defense System is Essential2026-11-05T10:54:49-05:00

GamGram 57: Accesorios para las Carcasas de los Filtros

Hace unos años en cierta ocasión fui a visitar a un cliente que acababa de terminar una base-almacén de combustible para aviación los filtros instalados fueron comprados a mi competidor; yo estaba feliz un recorrido “la visita guiada”. Pero al ver la carcasa filtrante que estaba instalada me di cuenta de inmediato por qué mis precios no habían sido competitivos: mi cliente había comprado el filtro sin ningún accesorio.

Le expliqué detalladamente detenidamente a esa persona el uso de cada accesorio y por qué era necesario. Entonces Al equipar la carcasa con los accesorios adecuados se percató que había gastado más dinero de lo que lo imaginado.

El colocar los accesorios adecuados correctamente es de vital importancia para lograr el rendimiento adecuado y el funcionamiento seguro de cualquier carcasa filtrante.

A continuación frecemos una breve descripción de los accesorios más comunes. Consulte además el GamGram 37 que trata sobre el combustible liberado por las válvulas eliminadoras de aire, las válvulas de alivio de presión y así como las válvulas automáticas de drenaje.

  1. ELIMINADOR DE AIRE AUTOMÁTICO (EAA): este dispositivo libera las burbujas de aire acumuladas en la carcasa durante el llenado de la misma o el bombeo del combustible. Sin un EAA, el aire queda atrapado en la mayoría de los filtros o filtros separadores, a menos que tengan la conexión salida de combustible colocada en la parte superior o un diseño similar que evite la acumulación de aire, como el diseño de la pequeña carcasa Velcon VF-61. Si no contamos un medio automático y efectivo para liberar aire contenido en la carcasa este se puede acumular hasta tal punto que las partes superiores de los elementos estarán continuamente expuestas y esa porción del elemento no ejercerá su trabajo de filtración; y por demás será una causa potencial de incendio dentro del filtro (Ver GamGram 15). El operador no tiene forma de saber si esto está ocurriendo.
  2. VÁLVULA DE RETENCIÓN (cheque) para el ELIMINADOR DE AIRE: una válvula de retención sellada con goma compatible con el combustible (asiento blando) con un “desprendimiento” bajo presión” permite que el aire salga del AAE, pero evita que el aire o el combustible de la tubería hacia el filtro. Hemos visto muchos problemas de drenaje el recipiente se vacía al tanque de almacenamiento subterráneo, a través de una válvula de línea abierta o con fugas; otro problema es cuando el combustible diésel entró en un sistema Avgas de esta manera. (Ver GamGram 43).
  3. VÁLVULA DE CORTE para la LIBERACIÓN DE AIRE MANUAL: es una válvula de bola común, conectada en paralelo con la AAE. Permite un fácil drenaje del recipiente para el cambio de elementos al proporcionar un camino para que el aire entrar en la carcasa. También permite que el aire se libere manualmente después de cambiar los elementos, pero se debe tener cuidado para evitar derrames. Es posible que desee que esta válvula que bloquee.
  4. VÁLVULA DE ALIVIO DE PRESIÓN (PRV): la APRV es un accesorio necesario en cualquier carcasa de filtración. Protege la acumulación de exceso de presión dentro del recipiente causada por el calentamiento del sol. También se le conoce como válvula de alivio térmico o seguridad. Sin una PRV, la acumulación de presión, debido a la expansión térmica, puede romper la carcasa del recipiente y causar fugas, incluso, daños a otros componentes adyacentes como son los medidores de caudal o mangueras. Hemos visto presiones superiores a 1200 psi en un sistema de 75 psi. debido a las acumulaciones de energía térmica.
  5. VÁLVULA DE DRENAJE MANUAL: todas las carcasas filtrantes deben tener una válvula de drenaje manual, con el objetivo de realizar las inspecciones periódicas de rutina en los pocillos de drenaje (ver GamGram 2 y GamGram 5); además se debe realizar el vaciado de la carcasa cuando se necesite un cambio de elementos. Es posible que desee sellar con candado o sellos o que coloque una válvula de auto cierre accionada por resorte con cierre automático al soltar el mango. Otra buena adición es la de un conector de bloqueo de leva con tapa antipolvo la cual no solo mantiene la salida limpia, sino que también sirve como un dispositivo secundario de prevención de derrames y permite colocar una manguera con facilidad.
  6. MANÓMETRO DE PRESIÓN DIFERENCIAL: todas las carcasas filtrantes deben tener un indicador o manómetro para medir la presión diferencial, de igual forma que determine el estado de los elementos y evite la posibilidad de reventar elementos y se esparza la suciedad contenida en ellos. La única excepción posible de que esto no suceda es para un recipiente alimentado por una bomba incapaz de entregar más de 25 psi bajo cualquier circunstancia y eso es una “llamada de juicio”. Con una presión baja la bomba no puede reventar un elemento diseñado y construido adecuadamente. El indicador de DP preferido es un manómetro diferencial tipo pistón de lectura directa con un un pequeño filtro en la entrada. Una alternativa es un manómetro único de presión con una válvula selectora adecuada donde se pueda seleccionar y tomar la presión de un lado y del otro. El control de presión diferencial se recomienda también en todas las carcasas de elementos absorbentes de agua y también para filtros desatendidos.
  7. CONEXIONES PARA MUESTREO: todos los filtros de combustible para aviones deben tener conexiones de acero inoxidable tanto en la entrada como en la salida. Estas sondas de muestreo garantizan que se puedan tomar muestras representativas del combustible que circula por ambas conexiones (Ver GamGram 6). Al hacer una comparación de las muestras tomadas de entrada y salida, se determina el rendimiento de los elementos filtrantes. Los sistemas Avgas también se benefician de tales conexiones, pero no son esenciales como en los sistemas de turbocombustible.

NOTA: Los siguientes accesorios se aplican solo a los filtros separadores.

  1. CONTROL DEL NIVEL y CANTIDAD DE AGUA: este es un tema muy amplio, digno de un GamGram independiente. En resumen, un filtro separador sin un dispositivo de control de agua adecuado capaz de detener el flujo del sistema si se acumula suficiente cantidad agua en el pocillo de drenaje, es solo un filtro. Esto se debe a que los elementos coalescedores pueden eliminar el agua contenida en el combustible, pero una vez que el sumidero del filtro separador se ha llenado de agua, y el nivel de la misma llegue a los elementos separadores esta agua pasara a través de estos elementos corriente abajo. El dispositivo de control de agua debe detener definitivamente el flujo de combustible. Este dispositivo puede ser eléctrico, hidráulico o neumático y puede ser operado por un flotador o del tipo de sonda que mide la conductividad (si es eléctrico). Todos los controles eléctricos deben ser intrínsecamente seguros y/o a prueba de explosión, excepto si se instalan en los equipos repostadores. Estos sistemas pueden y están herméticos protegidos contra la intemperie según las regulaciones locales, por ejemplo en EE. UU. El dispositivo para el control de agua detiene el flujo apagando la bomba o haciendo que una válvula de control en la tubería cierre.
  2. CALENTADOR DE SUMIDERO/DRENAJE: en climas donde la temperatura ambiental desciende por debajo del punto de congelación es necesario evitar que el agua se congele en la válvula, tanto en el pocillo como en la línea y la válvula de drenaje. Para ello debemos colocar un calentador a prueba de explosión controlado por un termostato ajustable incorporado, una “densidad de vatios” que no exceda los 22 vatios/in² y acero inoxidable elementos calefactores de acero. En carcasas muy grandes o donde el control de agua puede quedar atrapado en hielo, puede ser necesario un calentador de sumidero. (Para obtener información completa sobre este tema, ver el GamGram 30.)

Recordamos que el equipamiento mencionado anteriormente son accesorios mínimos que deben ser instalados en las carcasas para el combustible. Asegúrese de cumplir con los requisitos de su Compañía y/o aerolínea. También asegúrese de utilizar el material adecuado. (Nunca utilice hierro fundido)

GamGram 57: Accesorios para las Carcasas de los Filtros2026-11-05T10:45:44-05:00

GamGram 57: Filter Accessories

I went to visit a customer a few years ago who had just completed a new fuel farm. Although he had purchased his filters from a competitor of mine, I was happy to take “the guided tour.” When I saw the filter vessels, I immediately realized why I had not been competitive — my customer had bought vessels without any accessories.

I had to explain carefully to this man what each accessory was for and why it was necessary. When he was done properly “outfitting” his filters, he had spent a lot more than he had expected.

The correct accessories are critically important for proper performance and safe operation of any filter vessel. The following is a brief overview of common accessories. Also see GamGram 37 on the recovery of fuel released by air eliminators, pressure relief valves, and automatic water drain valves.

  1. AUTOMATIC AIR ELIMINATOR (AAE) – This device releases trace air from the vessel. Without an AEE, air will be trapped in most filters or filter separators, unless they have the fuel outlet connection on the top or a similar design that prevents air from accumulating, such as the small Velcon VF-61 filter vessel. Without an automatic means for releasing air, it can accumulate to such an extent that the upper portions of elements are continually exposed and never do any filtering and potentially cause a fire in the vessel (See GamGram 15). The operator has no way of knowing this.
  2. AIR ELIMINATOR CHECK VALVE – A rubber sealed (soft-seated) check with a low “breakaway pressure” allows air to exit the AAE, but prevents air or contamination in the AAE outlet piping from going backwards into the vessel. We’ve seen many drain back problems (where the vessel empties to the underground storage tank, through an open or leaking line valve). We have also seen a situation where diesel fuel entered an avgas system this way. See GamGram 43 for outlet piping information.
  3. MANUAL AIR RELEASE VALVE – This is usually an ordinary ball valve, connected in parallel with the AAE. It allows easy draining of the vessel for element changing by providing a path for air to enter the vessel.
    It also allows air to be released manually after changing elements, but care must be used to prevent spillage. You may want this valve to be lockable.
  4. PRESSURE RELIEF VALVE (PRV) – A PRV is a required accessory on any filter vessel. It is solely meant to protect the vessel pressure build-up caused by the sun’s heat. It is also called a thermal relief valve.
    Without a PRV, thermal build-up can break the vessel housing, cause leaks. Or similarly damage other adjacent components such as meters or hoses. We have seen thermal buildup create pressures over 1200 psi in a 75 psi system.
  5. MANUAL DRAIN VALVE – All filter vessels must have a manual drain valve, or it is impossible to properly drain the vessel to change elements or conduct periodic sump inspections. (See GamGram 2 and GamGram 5.)
    You may want this valve to be lockable, or to be a spring loaded valve, which closes automatically when you release the handle. Another good addition is a cam lock connector with a dust cap which not only keeps the outlet clean, but serves as a secondary spill prevention device and allows a hose to be easily connected.
  6. DIFFERENTIAL PRESSURE GAUGE – All filter vessels should have a differential pressure gauge or indicator so that you can determine the condition of the elements and avoid the possibility of bursting dirty elements. The only possible exception is a vessel that is fed by a pump incapable of delivering over 25 psi under any circumstances and that is a “judgment call”. A low pressure pump cannot burst a properly designed and built element.
    The preferred indicator is a direct reading, piston-type differential pressure gauge with an inlet filter. An alternative is a pressure gauge with a proper selector valve. A differential pressure control system is recommended for all water absorbing element vessels and also unattended filters.
  7. SAMPLING CONNECTIONS – All jet fuel filters should have inlet and outlet stainless steel sampling connections with sampling probes to ensure that representative samples can be obtained. (See GamGram 6)
    By comparing the inlet and outlet results you can ascertain the performance. Avgas systems can also benefit from such connections, but they are not essential except on jet fuel.

NOTE: The following accessories apply only to filter separators.

  1. WATER CONTROL – This is a large subject, worthy of a GamGram of its own. In short, a filter separator without a proper water control device able to stop the system flow if water collects in the sump, is just a filter. This is because it may remove water, but once the sump of the filter separator is full of water, any additional water that enters the vessel goes downstream.
    A water control device should positively stop the fuel flow. A water control device may be electric, hydraulic or pneumatic. It may be float operated or (if electric) of the conductivity probe type. Electric water controls should be intrinsically safe and/or explosion proof, except for truck mounted systems allowed to be weather-tight by local regulations, such as in the USA. The water control may stop flow by turning off the pump or by causing an outlet control valve (slug valve) to close.
  2. SUMP/DRAIN HEATER – In climates where air temperatures go below the freezing point, a heater is necessary to prevent water form freezing in the drain valve. A heater should be explosion proof, have a built-in adjustable thermostat, a “watt density” no higher than 22 watts/in², and stainless steel heating elements. In large vessels or vessels where the water control may become trapped in ice, a sump heater may also be needed. For full information on this subject, see GamGram 30.

We recommend the above listed equipment as a minimum. Be sure to meet the requirements of your oil company and/or airline. Also make sure to use the appropriate material. We recommend against the use of cast iron.

GamGram 57: Filter Accessories2026-11-05T10:36:33-05:00

GamGram 56: Como Monitorear la Presión Diferencial durante el Suministro de Combustible

Si usted tuviera puesto un chaleco antibalas, como el de algunos policías y soldados, ¿permitiría que alguien le disparara? La mayoría no lo haría, porque no es inteligente correr riesgos, aun con el mejor equipo de seguridad pero nunca se sabe con certeza su efectividad (siempre habrá duda).

Desde que el combustible de aviación sale de la refinería fluye por las distintas carcasas de filtrado y depuración cada vez que mueve o es trasladado con el objetivo de asegurar el máximo nivel de calidad y seguridad. En el aeropuerto, drenamos los sumideros y puntos bajos de los tanques de almacenamiento y los carros tanques con el objetivo de eliminar toda el agua libre. En adición se toman muestras y se drenan los pocillos de drenaje de los filtros separadores y se realizan las pruebas de membrana filtrante para comprobar el trabajo de los filtros y la calidad del combustible. Se realiza en los diferentes puntos la toma de muestra con el balde blanco para realizar el examen visual.

¿Por qué nos esmeramos en eso? Porque las personas cometen errores y el equipamiento puede fallar. Al realizar todas estas pruebas y ensayos, estamos tratando de detectar cualquier error humano o falla del equipo antes de que el combustible contaminado llegue a la aeronave. Sin embargo, el agua llega de vez en cuando a los vehículos repostadores, e incluso a los tanques de los aviones.

Los fabricantes de filtros para nuestra industria se cercioran de que sus elementos sean lo más seguros posible, y para eso aplican la ciencia, realizan pruebas exhaustivas y desarrollan la mejor ingeniería. Las pruebas EI (API/IP) a las que también están sujetos estos filtros y elementos filtrantes son difíciles de pasar, solo pregúnteselo al fabricante del filtro. Pero ¿Protegen a un 100 %? Desafortunadamente no hay garantía por lo que debemos realizarles un monitoreo cuidadoso y constante.

Este Gamgram trata sobre los filtros absorbentes de agua que son el último eslabón de filtración colocados en la mayoría de los equipos repostadores que realizan la entrega del combustible a las aeronaves. Recientemente hemos sabido que estos elementos filtrantes absorbentes de agua en los que se ha confiado durante muchos años no son perfectos. No importa cuál sea el fabricante al que pertenezca el elemento filtrante, imposible confiar en ellos al 100 %.

En varias ocasiones los operadores han continuado bombeando combustible aun cuando la presión diferencial de la carcasa está por encima de la máxima y entonces el agua ha llegado a los aviones! ¡Sí, es en serio!

En que consiste el fallo de estos elementos: En el momento en que se escribe este Gamgram, todavía no estamos seguros de saberlo. Se cree que el motivo sea las trazas de la química del elemento hayan migrado en el combustible. Pero ¿es este el único problema del que preocuparse? No, porque los elementos filtrantes también se dañan o se destruyen estructuralmente como resultado de una presión diferencial excesiva y (o) de picos de presión del sistema cuando se opera a alta presión diferencial.

Entonces, ¿Qué es la que es la presión diferencial excesiva? Muchos operadores creen que se debe esperar que los elementos funcionen correctamente justo hasta su resistencia máxima, es decir hasta que estallan o se rompen (típicamente esta presión es de 75 a 175 psid). ¡Esto no es correcto! ¡Los elementos no se prueban para eliminar agua a altos diferenciales! NUNCA debe operar a una presión diferencial superior a la presión máxima permitida de diseño (22-25 psid), o a la presión máxima permitida por su compañía petrolera o aerolínea puede ser de 15 a 25 psid. Se debes tener mucho cuidado de nunca sobrepasar la presión diferencial máxima permitida. No obstante si las lecturas realizadas por el manómetro no son precisas, usted no tendrá la seguridad de no haber sobrepasado el límite estipulado. Debemos revisar todo con cuidado, y LO MÁS IMPORTANTE–obtenga buenas lecturas de presión diferencial.

Suena fácil, ¿verdad?, ESTÁ EQUIVOCADO! Incluso, si sus manómetros son perfectamente precisos, las lecturas que toma su personal probablemente puede que no sean las más exactas. Entonces, ¿por qué decimos que es probable que obtenga lecturas inexactas? No se debe a la inexactitud de su manómetro, pero puede que se hayan tomado las lecturas en el momento adecuado.

La presión diferencial con el mismo nivel de tupición varía en la medida que también cambia el caudal. Al realizar el abastecimiento de combustible a presión (debajo de las alas), la tasa de flujo varía según los diferente tipos de aeronaves, incluso suministrándole a una misma aeronave varia acorde a la manera de cómo se llenan los diferentes tanques. En el abastecimiento de combustible sobre las alas, no se mantiene la boquilla completamente abierta durante todo el abastecimiento de combustible; esto varía según los diferentes aviones, cuando la aeronave comienza a repostar los tanques están vacíos, por lo que la tasa de flujo será la más alta para ese avión.

Entonces, el secreto es tomar la lectura de su manómetro diferencial justo en ese momento cuando fluye el combustible a la tasa de flujo más alta que su vehículo pueda lograr, y es precisamente cuando los tanques de combustible del avión están vacíos. Otra complicación es que, según el tipo de aeronave, el flujo máximo será mayor o menor pues diferentes aeronaves permiten diferente taza de flujos, por ejemplo: un B777 recibe el combustible con mayor caudal gasta combustible más fácilmente que un B757; y un B737, al tener conectada una sola manguera, no asimila combustible tan rápido como un B777 con dos mangueras conectadas. ¿Cómo es la forma posible de obtener lecturas diferenciales de presión correctas? Bueno, primero responda esta pregunta: ¿Mientras usted realiza el suministro de combustible puede ver desde su lugar el manómetro diferencial? ¡Desde la mayoría de las plataformas elevadas de gaseo es imposible!

Incluso a la luz del día, no puedes ver el nanómetro calibre diferencial cuando reposta desde el carrete de manguera lateral pues está demasiado lejos.

¿Qué sucede si de repente recibe un bolsón o burbuja de varios galones de agua? Esto suele ocurrir, y con más frecuencia de la mayoría de las personas imaginan. Para detectar el aumento repentino de la presión diferencial que esto causaría se debe monitorear todo el tiempo el manómetro de presión diferencial. Esto realmente no es posible en la mayoría de los equipos de reabastecimiento de combustible que se usan hoy en día.

Un detalle más: la última edición del manual ATA-103 nos dice que el control de presión diferencial debe ser automático para así evitar la falla del elemento filtrante en camiones de reabastecimiento de combustible y carros hidrantes. La IATA, y las JIG exigen el control automático en todos los carros hidrantes.

Para obtener lecturas precisas, debe mirar el medidor constantemente o confiar en un dispositivo para que haga este trabajo por usted. ¡Ja! Usted dirá Gammon mencionara que ellos tienen uno precisamente como el que usted necesita y pensara que este GamGram no era más que un comercial. Los GamGrams nunca han sido con objetivos comerciales. Ciento decepcionarte, pero hay varias formas de hacerlo; pues otros fabricantes también elaboran este tipo de equipos o dispositivos.

Aquí están las posibles soluciones:

  1. Piloto de control diferencial o limitador de presión diferencial, como el DP Gammon o los fabricados por Cla-Val, OCV y otros. Estos dispositivos, al detectar un diferencial de presión elevado, reducen el caudal automáticamente para evitar que la presión diferencial sobrepase el límite máximo establecido, lo suficiente como para no causar daño físico al elemento. No es la mejor solución porque altera la lectura del diferencial y no sabrá en realidad cuán tupido está su filtro pero te protege de una situación de riesgo al no pasar el diferencial máximo de presión y esto te avisa que algo no está bien al reducir la tasa de flujo tampoco tiene una respuesta los necesariamente rápida, y la solución es colocando un conmutador desconectivo de diferencial de presión si su sistema es de alto caudal.
  2. Un accesorio que registre los picos de presión diferencial, de modo que cuando mire el manómetro, incluso si no lo ha observado mientras le suministra combustible a la aeronave, cuando esté en el caudal más alto, le indicará la lectura más alta que se haya producido desde la última vez que fue reiniciado; no detiene el flujo pues no tiene el apagado automático pero algo es mejor que nada, pues obtiene lecturas fidedignas.
  3. Un interruptor de presión diferencial y una caja de control (con interruptor de prueba/restablecimiento, luz indicadora y relé de bloqueo). Este dispositivo está cableado y configurado para apagarse a través del sistema de “hombre muerto” si la presión diferencial es demasiado alta. esto resulta un buen método, pero debe probarlo periódicamente para estar seguro de su bien funcionamiento

Bien, entonces, ¿cuál es la mejor solución?

La número 3: un sistema de apagado automático con una válvula de prueba de tres vías. Permite probar tanto al indicador como el sistema de apagado.
¿En Gammon ofrecemos esto?

Por supuesto que sí, incluso como una actualización en los manómetros de pistón calibres Gammon ya existentes. No hay que hacerlo exactamente de esa manera. Muchas empresas ofrecen interruptores diferenciales y hasta usted puede construir su propio control. Esto no es una ciencia espacial. , sugerimos encarecidamente añadir esta solución a su camión o carro hidrante, de lo contrario deja demasiado al azar! (Al ser la prueba muy simple se vuele una ventaja adicionar esto a su manómetro Gammon.

GamGram 56: Como Monitorear la Presión Diferencial durante el Suministro de Combustible2026-11-05T10:30:13-05:00

GamGram 56: Monitoring Differential Pressure During Refueling

If you had a “bullet-proof” vest on, such as some police and soldiers wear, would you allow someone to shoot you? Most people wouldn’t, simply because it isn’t smart to take chances, even with the best safety equipment. You just never know for sure.

From the time jet fuel is refined, it is usually filtered every time it is moved to provide the maximum level of safety. At the airport, we take sump samples from storage and transport trailer tanks to remove water. We take sump samples from filter vessels. We perform membrane tests, water tests and take white bucket samples. We check for dirt, water and mixed fuels.

Why do we take so much care? Because people do make mistakes and equipment can fail. In performing all these tests, we are trying to catch any human error or equipment failure before contaminated fuel reaches the aircraft. Yet, water reaches refueler vehicles and aircraft from time to time.

The filter manufacturers in our industry make their elements as safe as possible using exhaustive tests, science and engineering. The API/IP tests that these filters are subject too are difficult to pass, just ask the filter manufacturers. But do they provide 100% protection? Unfortunately, you just can’t be sure. That’s why we must carefully monitor them.

This GamGram is primarily on the subject of the water absorbing type of final filters, located on many refueler vehicles that deliver to aircraft. Recently, it has been learned that these water absorbing filter elements we have relied on for many years are not perfect. It doesn’t matter what manufacturer makes them, you can’t be 100% confident in them. In several instances operators have kept on pumping fuel even though the differential pressure was high; water has reached aircraft! Yes, really!

How can these elements fail? At the time this GamGram is being written, we still are not sure. It is believed that a trace chemical in the fuel is the cause. But is this the only problem to be concerned about? No. Elements can be damaged or structurally destroyed as a result of excessive differential pressure and from system pressure surges when operated at high differential pressure.

So what is excessive differential pressure? Many people believe the elements should be expected to work correctly right up to their burst strength (typically 75 to 175 psid). This is not correct! The elements are not tested to remove water at high differentials! You should NEVER operate at differential pressure above 25 psid and the maximum allowed by your oil company or airline may be from 15 to 25 psid.

So you must be very careful so that you do not exceed the differential pressure maximum allowed. But if your readings are not accurate, you are not safe. We must check everything carefully, and MOST IMPORTANTLY — Get good differential pressure readings.

Sounds easy, right? WRONG! Even if your gauges are perfectly accurate, the readings your people take are most likely not accurate. So why do we say you are likely getting inaccurate readings? It is not due to inaccuracy in your gauge, but in not taking the readings at the right time.

Differential pressure varies as the flow rate varies. In underwing fueling, flow rate varies on different aircraft, and as different tanks are fueled. In overwing fueling, you don’t hold the nozzle fully open during the entire fueling; this varies for different aircraft.

When you begin refueling, and you are flowing into empty tanks, the flow rate will be at the highest for that aircraft.

So the secret is to take your differential reading when you are flowing at the highest flow rate your vehicle can achieve, preferably into empty aircraft tanks. A further complication is that different aircraft allow different flow rates. For example, a B777 takes fuel easier that a B757. And a B737, with only one hose attached, can’t possibly take fuel as fast as a B777 with two deck hoses connected.

So how do you get good differential readings? Well, first answer this question: “Can you even see the differential pressure gauge while you are refueling?” From most lift decks it is impossible! Even in daylight, you can’t see the differential gauge when fueling from a side reel, you are too far away.

But what if you suddenly get a “slug” of several gallons of water? It does happen, and more often than most people think. To catch the sudden increase in differential pressure, you have to monitor the differential pressure gauge. This is really not possible on most refueling equipment in use today.

One more note, the new ATA-103 requires an automatic differential pressure control to prevent element failure on refueling trucks and hydrant carts. The IATA, JIG now requires an automatic control on all hydrant carts.

So to get accurate readings, you must either watch the gauge constantly or rely on a device to do this job for you. Ha! You say about now; Gammon is now going to tell you they have such a device and this was all a commercial GamGram! So much for GamGrams “never being commercial”!

Sorry to disappoint you, but there are several ways to do this; other manufacturers also make such equipment. So here are your possible solutions:

  1. A Differential Pressure Limiting or Differential Control pilot, such as the Gammon DP Pilot or those made by Cla-Val, OCV and others. These devices reduce flow rate automatically to prevent differential pressure from rising enough to cause physical damage. It is not the best solution because you still don’t get accurate data, but it protects you from a high differential situation and advises you that something is wrong by reducing the flow rate. It is also not a fast reacting solution, a differential switch is safe in a high pressure system.
  2. A recording type, or “Peak-Hold” differential gauge, so that when you do look at the gauge, even if you don’t look at it when it is at the highest flow rate, it will tell you the highest reading that has occurred since you last reset it. Better than nothing, but while you get good readings, you don’t have automatic shutdown.
  3. A differential pressure switch and control box (with a test/reset switch, indicator light and latching relay). This device is wired to shutdown through your deadman if differential pressure gets too high. This is a good method, but you must test it regularly to make sure it works.

OK, so what is the best solution? Number 3, an automatic shut down system with a 3-way test valve. Which allows you to test both the gauge and the shut down system. Do we offer this? Of course we do, even as a retrofit onto existing Gammon Gauges. But you don’t have to do it that way. Many companies offer differential switches and you can build your own control. This isn’t rocket science. But we strongly suggest you add this ability to your truck or hydrant cart because otherwise you will be leaving too much to chance! (The advantage of adding this to your Gammon Gauge is in the simple testing).

GamGram 56: Monitoring Differential Pressure During Refueling2026-11-05T10:27:10-05:00

GamGram 55: Problemas del Metro Contador

Este GamGram es un poco diferente a otros que hemos publicado, porque les estamos contando una un suceso de la vida real que lo vemos más común de lo que imaginamos. Una historia sobre una situación desafortunada que le ocurrió a una persona y que le costó mucho dinero y tiempo de paro improductivo. ¡No pregunten Por favor, donde fue

En cierto momento, se tomó la decisión de comprar un carro repostador de hidratantes (servidor) de nueva por presentar un diseño innovador al cual se le había realizado todas las pruebas demostrando la más alta calidad.

Poco después de que entró en servicio, cantidades cada vez mayores de virutas de metal (al parecer de aluminio), se encontraron en el filtro cónico de malla (filtro de punta de manquera) ubicado en la boquilla de suministro. El servidor había sido construido sin colocarle el filtro de malla del metro contador, porque se determinó que el filtro monitor al estar ubicado cerca de la entrada del medidor sería una protección mucho mejor. Se asumió que la fuente de las virutas tenía que ser algún equipo colocado aguas abajo del filtro, por lo que el medidor fue inspeccionado para ver si tenía daños.

La inspección realizada al medidor arrojó daños severos en su interior y como había una buena filtración en su entrada, el problema tenía que ser algo que ver con el medidor, ¿Verdad? Tras este razonamiento, primero se culpó al fabricante del medidor por la mala calidad. Pero luego se descubrió que el medidor estaba siendo sometido a tasas de flujo muy por encima del máximo permitido por el fabricante. Entonces el diseño del carro de hidrante el que se puso bajo cuestionamiento.

Pero la evaluación de la viruta mostró la presencia de acero inoxidable y por esa razón el fabricante del medidor alegó que su equipo no podía haber sido la fuente. Entonces, ¿de dónde había venido el acero inoxidable? y por qué el filtro monitor no lo retuvo.

Se detectó que los desechos de acero inoxidable eran “salpicaduras” provenientes de la soldadura de tuberías, (algo común encontrar pero en pequeñas cantidades). También se inspeccionó el filtro monitor y no se encontraron problemas. Parecía que la salpicadura de soldadura era proveniente de la tubería después del filtro, que era un tramo muy corto.

Llegamos a la parte interesante de la historia. El estudio de la instalación del metro contador en el nuevo carro de hidrante reveló que las salpicaduras de soldadura y las virutas de aluminio aún estaban en el medidor y no se habían acumulado en el filtro cónico de malla de la boquilla y, debido a eso, no se habían podido eliminar cuando se inspeccionó el colador. Pero ¿cómo pudo suceder? Estamos acostumbrados que al revisar un colador, sacamos todos los residuos y basura que han sido arrastrados por el flujo y atrapados por el colador. ¿Cómo es posible entonces que aún haya desechos en el medidor?

LA RESPUESTA

Parece que el filtro colador de la boquilla retuvo los desechos cuando el combustible fluyó del medidor a la boquilla, pero una vez que se detuvo el flujo, parte de estas partículas cayeron vuelta atrás a través de la manguera y la tubería debido a la fuerza de gravedad y quedaron e en el metro. Se comprobó que estas partículas causaban más daño en el medidor cada vez que el sistema comenzaba a funcionar una y otra vez; este ciclo se repetiría por siempre. Esta era la razón por la que el metro había sido dañado severamente.

Limpiar el filtro colador no resuelve el problema a menos que el flujo se haya detenido con la la manguera y la boquilla ubicada en posición horizontal de esta forma que las partículas quedarían depositadas en el colador. En nuestra opinión, esto significa que las inspecciones del filtro deben realizarse en un banco de pruebas con diseño adecuado. En adición a esto un mecánico experimentado llamado Bill W. nos dijo que si el encontraba algún sólido o residuo en su colador, e siempre drenaba toda la manguera en un balde blanco y casi siempre encontraba más partículas o residuos.

El filtro colador de la boquilla nos alerta ante un problema corriente arriba por eso debemos observarlo y analizarlos, es el factor final de seguridad. Sin embargo nadie piense que un colador tiene la función de detener o retener toda la suciedad.

Conclusión: los operadores deben tener en cuenta que antes de realizar la inspección del filtro colador nunca se debe sostener una boquilla de suministro de combustible a presión con el extremo de salida hacia arriba. El momento ideal para inspeccionar el colador (filtro de malla) es en el banco de pruebas después de que se haya pasado combustible con la boquilla en posición horizontal.

El filtro de boquilla advierte de posibles problemas con la manguera, el metro contador medidor, el filtro separador y y el resto de los equipos. Corriente arriba. Siempre que encuentre partículas o algún residuo debe tratar de averiguar de dónde provienen

¿Qué podría encontrar en un filtro colador de punta de manquera?

  1. Cinta de teflón de instalaciones recientes de tubería.
  2. Partículas negras: lo más probable es que indiquen una falla interna de la manguera.
  3. Partículas de metal: lo más probable es que puede haber una falla del medidor.
  4. Fibras–fallas en los elementos filtrante de la carcasa de filtración.
  5. Gel: falla de los elementos del filtro monitor del filtro.

NOTA: Lo retenido un filtro colador de boquilla de 100 mesh (130 micras) no debe estar allí. Ninguna partícula visible al ojo humano debe estar en su sistema corriente abajo de ningún filtro calificados por API (EI) (filtración absoluta de menos de 1 micrón).

GamGram 55: Problemas del Metro Contador2026-11-05T10:01:47-05:00

GamGram 55: Meter Problem

This GamGram issue is a bit different from others we have published, because we are telling you a “real life” story. A story about an unhappy situation that has cost someone a lot of money and down time. Please don’t ask where.

Once upon a time, a decision was made to purchase a new kind of hydrant servicer. It had some innovative design features and the equipment chosen was well-proven and of the highest quality.

Shortly after it went into service, ever increasing amounts of metal shavings, appearing to be aluminum, were found in the nozzle strainer. The servicer had been built with no meter strainer, because it had been determined that the filter monitor located near the meter inlet was far better protection. It was assumed that the source of the debris had to be some piece of equipment downstream of the filter, so the meter was inspected for damage.

Inspection of the meter showed severe damage, and since there was good filtration at its inlet, the problem had to be something to do with the meter, right? Using that reasoning, blame was first placed on the meter manufacturer for poor quality. Then it was discovered the meter was being subjected to flow rates well above the maximum allowed by the manufacturer. Now the design of the servicer was drawn into question.

But evaluation of the debris also showed stainless steel to be present, and the meter manufacturer insisted his meter could not have been the source. So the search was centered on both where the stainless steel had come from and why the filter had not removed it.

It was found that the stainless steel debris was weld “splatter” from pipe welding, not uncommon in small quantities. The filtration was inspected and no problems were found. It seemed the welding splatter was only from the pipe after the filter, which was a small amount of pipe.

Now we come to the interesting part of the story. A study of the meter installation on the new hydrant servicer revealed that weld splatter and aluminum shavings were still in the meter, and had not been concentrated in, and removed when the nozzle strainer was inspected. But how could this happen? We are accustomed to assuming that when we check a strainer, we get all the debris that has been stopped by the strainer. How could debris still be in the meter?

THE ANSWER

It seems that the debris was caught by the nozzle strainer as fuel flowed from the meter to the nozzle. But once flow stopped, some particles simply fell by gravity back through the hose and pipe and back into the meter. Then it was realized that these particles caused more damage in the meter every time the system started over and over again; this cycle could go on forever. This was why so much damage had been caused to the meter.

Cleaning the strainer does not solve the problem unless the flow has taken place when the hose and nozzle are in a horizontal position so that the particles stay in the strainer. In our opinion, this means that strainer inspections should be performed at a test stand that is designed appropriately. In addition, a very experienced mechanic named Bill W. once told us that if he finds anything in a strainer, he drains the entire hose into a white bucket and often finds more debris.

We must rely on the nozzle strainer to warn us of problems that may occur upstream. It is the final factor of safety. We hope no one thinks a strainer stops or holds all the dirt.

In conclusion, operators must keep in mind that they must never hold a pressure fueling nozzle with the outlet end upward prior to performing an inspection of the strainer. The ideal time to check the strainer is on the test stand after flow has taken place with the nozzle in a horizontal position.

The nozzle strainer warns of problems with the hose, meter, filter separator and all of the other equipment upstream. You must try to figure out where strainer particles come from.

What might you find in a nozzle strainer?

  1. Teflon tape from recent pipe work.
  2. Black particles – most likely indicate an internal failure of the hose.
  3. Metal particles – most likely indicate a meter failure.
  4. Fibers – filter failure.
  5. Gel – filter monitor failure.

NOTE: Anything found in a 100 mesh (130 micron) nozzle strainer should not be there. No particle visible to the human eye can pass the API qualified filters (rated less than 1 micron) in your system.

GamGram 55: Meter Problem2026-11-05T09:57:47-05:00
Go to Top